Esperanto
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Skatolo-Kolumna Pretigo-Fluo de EIHE Steel Structure & Inĝenieristikaj Aplikaj Atingoj
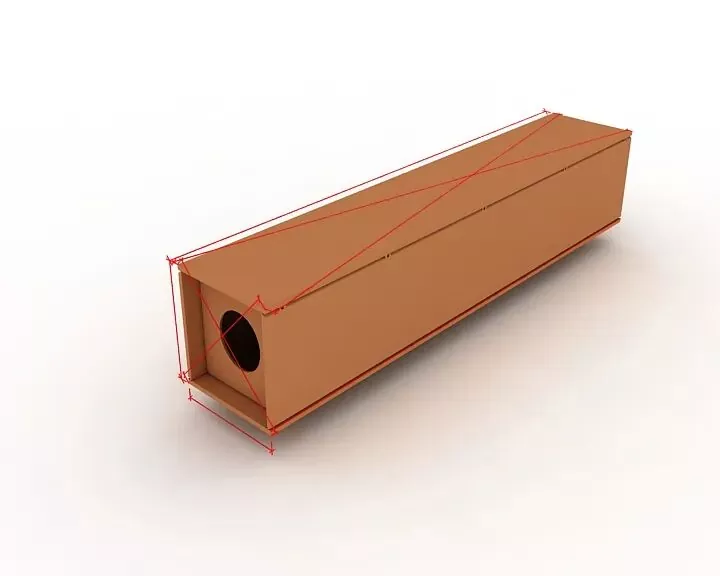
I. Ĝenerala aranĝo desegnaĵo
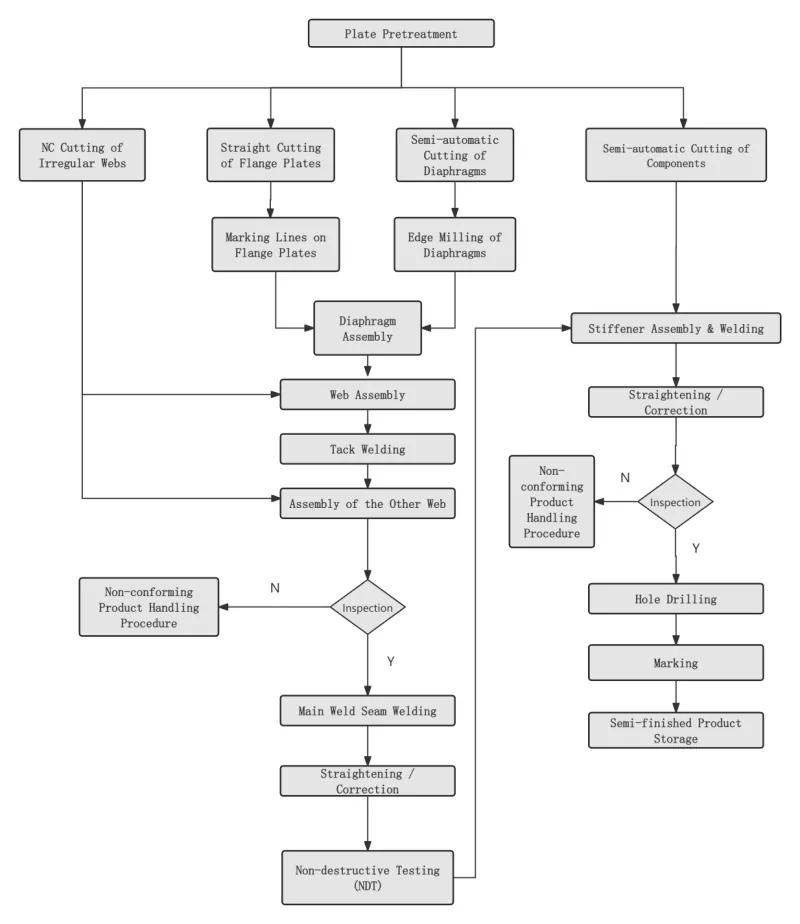
Ⅱ. Ŝlosila Procezo
|
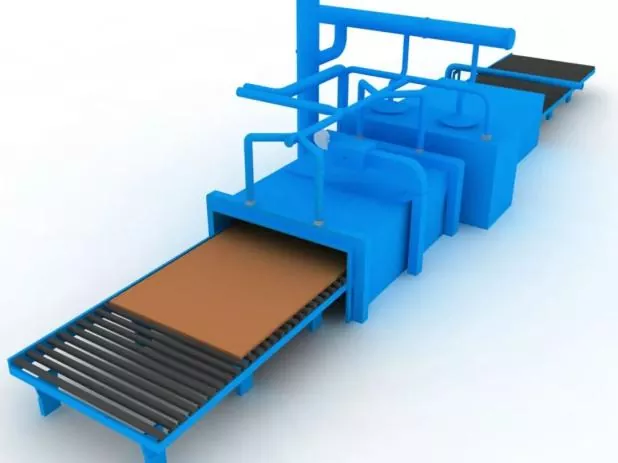
Paŝo 1 Pretraktado de Surfaco de Ŝtalo |
Kondukita laŭ dezajnaj aŭ procezaj postuloj antaŭ ol ŝtala plato malplenigo. |
|
|
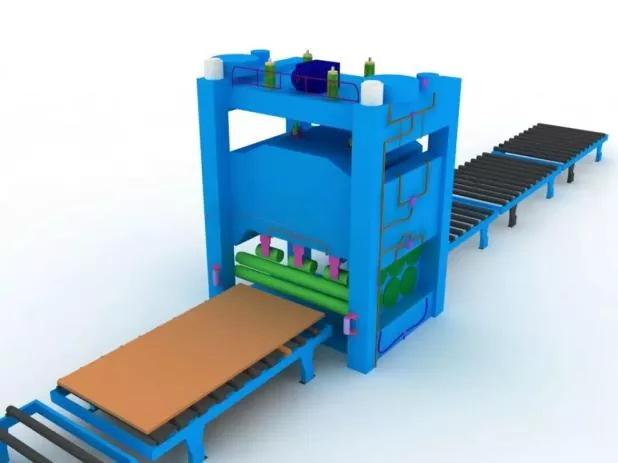
Paŝo 2 Rektiĝo de Ŝtala Telero |
Ĝenerale rektiĝo devas esti farita post antaŭtraktado de ŝtala plato por certigi malplenan precizecon kaj malpezigi internan restan streĉon de la ŝtala plato. |
|
|
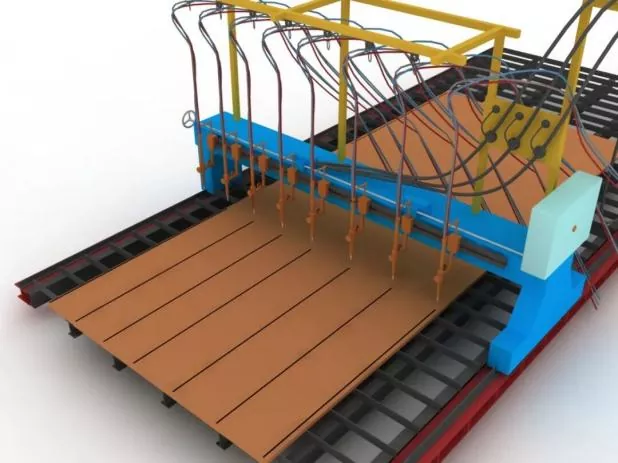
Paŝo 3 Tranĉado kaj Malplenigo de Partoj |
Antaŭ tranĉi, ĝustigu la tranĉmaŝinon, konfirmu la modelon de cigaredingo kaj kontrolu la stabilecon de aerpremo. |
|
|
Dum tranĉado, antaŭvarmigu la tranĉan kudron de la ŝtala plato unue, kaj strikte kontrolu la tranĉan rapidon. |
||
|
Paŝo 4 Sekundara Rektiĝo de Partoj |
Farita post malplenigo de ŝtalaj platoj por certigi asemblean precizecon kaj redukti internan restan streĉon de ŝtalaj platoj. |
|
|
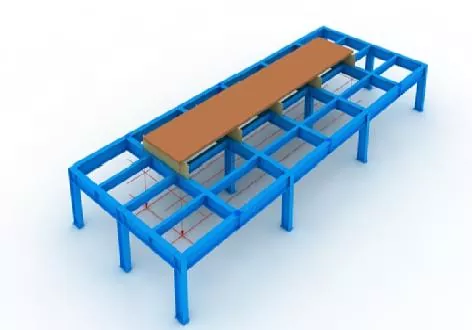
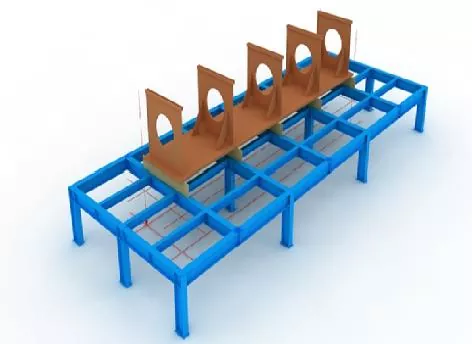
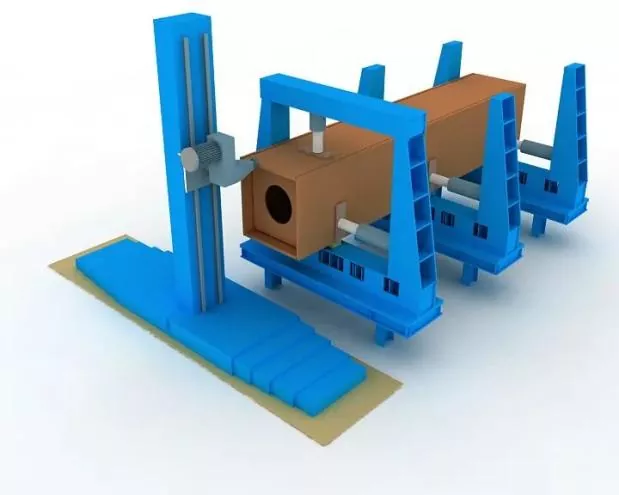
Paŝo 5 Agordo de Jigs kaj Aranĝlinioj |
Antaŭ kunigo, enpaĝigaj linioj kaj ĝigoj devas unue esti fiksitaj. |
|
|
Dum ĝiginstalado, la horizontala nivelo de la supra malfermo devas esti certigita, kaj sufiĉa rigideco kaj forto estu garantiitaj. |
||
|
Ĉiuj ĝigoj kaj aranĝaj linioj povas esti uzataj nur post inspekto kaj aprobo de elektita personaro. |
||
|
Paŝo 6 Malsupra Panela Pozicio |
Ĝuste poziciigita per plumb-bob kaj aranĝaj linioj. |
|
|
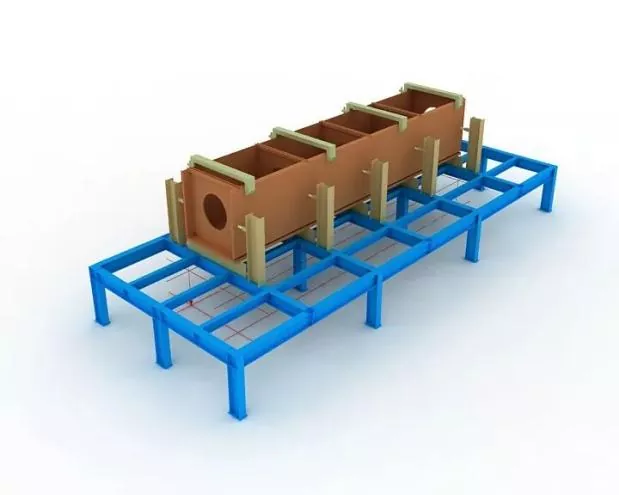
Paŝo 7 Diafragma Asembleo |
Antaŭ kunigo de diafragmoj, marku poziciliniojn sur la malsupra panelo, kaj forigu flosantan ruston ambaŭflanke de la linioj per muelrado. |
|
|
Post kiam la diafragmoj estas starigitaj, riparu ilin per veldo. |
||
|
Paŝo 8 Reta Asembleo |
Post kiam la reto estas kunvenita kaj kvalifikita, fiksu ĝin firme kontraŭ la diafragmo per fanto, tiam fiksu ĝin per veldo.
|
|
|
Paŝo 9 Asembleo de Supra Panelo |
Kompletigu precizan poziciigon de la supra panelo per plumbo, tiam riparu per veldo. |
|
|
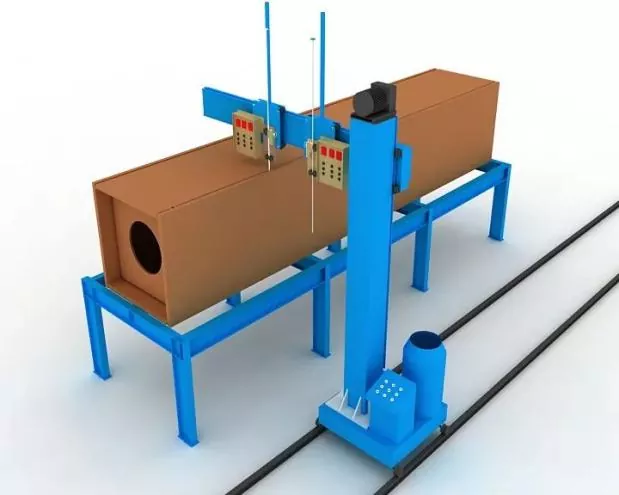
Paŝo 10 Diafragma Electroslag-Veldado |
Unuflanka elektroskorio-veldado estas adoptita por diafragmoj. |
|
|
Kupraj manikoj por arka ekfunkciigo kaj estingado devas esti instalitaj ĉe la supraj kaj malsupraj aperturoj de elektroskorio-veldaj truoj dum veldado. |
||
|
Velda kurento kaj tensio devas esti strikte kontrolitaj dum la velda procezo, kaj oni atentu observi la kolorŝanĝon de la elektro-skorio-veldareo sur la reto. |
||
|
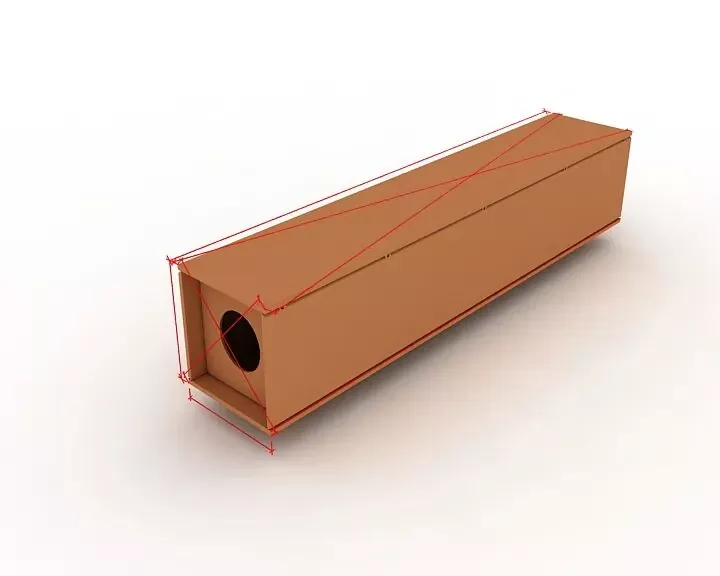
Paŝo 11 Ĝenerala Inspektado |
Dum inspektado, fokusu kontroli ĉu la komponentlongo, diagonalaj dimensioj kaj finsekciaj dimensioj plenumas la desegnajn kaj specifajn postulojn, kaj korektas ĉiujn ekster-toleremajn partojn. |
|
|
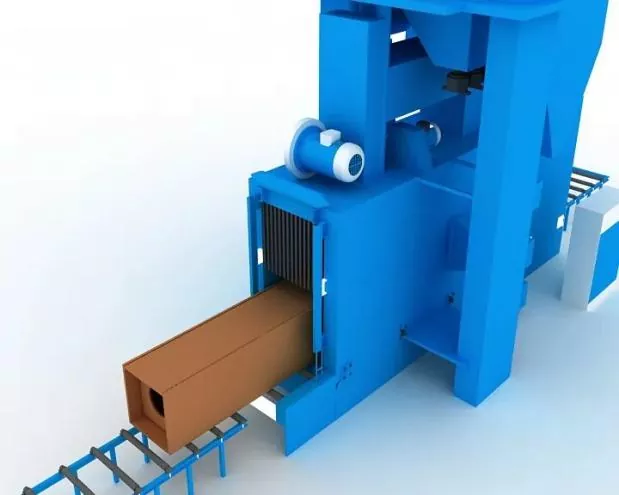
Paŝo 12 Finu Mueladon |
Mueligi la fina vizaĝo post muntado kaj veldo. |
|
|
Garantiu la ebenecon de membroj kaj la paralelecon inter fina vizaĝo kaj frezo. |
||
|
Paŝo 13 Sabblovado kaj Rustforigo |
Kompleta forigo de rusto per sabloblovado laŭbezone post veldado, poste transiru al tegaĵokonstruado. |
|


Ⅲ. Specifoj por Asembleo, Pozicionado kaj Veldado
|
Precizeco de muntado |
Dum asembleo: ● Taŭgaj restriktoj devas esti adoptitaj por kontroli veldan deformadon. ● Veldaj kuntiriĝoj kaj akceptebla inversa deformado devas esti rezervitaj por kontroli komponentajn dimensiojn kaj certigi ĝustan formon. |
|
La permeseblaj devioj por fabrikado kaj muntado de velditaj ligoj, same kiel la dimensiaj toleremoj de strukturaj komponentoj, devas plenumi la postulojn de Kodo por Akcepto de Konstrua Kvalito de Ŝtalaj Strukturoj (GB 50205). |
|
|
Asembleo poziciiga veldo |
Ĝi devas esti efektivigita per duonaŭtomata solida drato gasa metala arka veldado (GMAW). |
|
Veldisto |
Veldistoj okupiĝantaj pri kunigo-veldado devas havi la respondajn kvalifikajn atestojn specifitajn en la Teknika Specifo por Veldado de Konstruaj Ŝtalaj Strukturoj (JGJ81). |
|
Pozicio de fiksaj veldoj |
Pozicio de veldoj: veldoj devas eviti la komencon kaj finon de formalaj veldoj, kaj ne devas esti metitaj sur anguloj, randoj, finoj kaj aliaj kritikaj areoj inklinaj al struktura forto kaj manfaraj difektoj. |
|
Por T-juntoj, veldado: Devas esti farita simetrie ambaŭflanke; dume oni evitu kiel eble plej multe da veldado ene de la kanelo. Por plenpenetra kaneloveldado: Tack-veldado devas esti farita sur la kanelo por malantaŭa kavado, ekz., Malantaŭa kavado. |
|
|
La kunvenaj kaj veldaj pozicioj de veldaj apogplatoj same kiel elfluaj kaj elfluaj platoj devas konformiĝi al koncernaj normoj. |
|
|
Soldaj materialoj |
Veldmaterialoj uzitaj por kunigo kaj veldado devas esti kongruaj kun tiuj por formala veldado, t.e., la samaj veldaj materialoj kiel en oficiala veldado estos adoptitaj. |
|
Por kuniga veldado inter alt-forta ŝtalo kaj malalt-forta ŝtalo, veldaj materialoj devas esti elektitaj laŭ la malalt-forta ŝtalo. |
Rilataj Novaĵoj
- Nacia Tago Saluton de Eihe Ŝtala Strukturo
- Sukcesa Unua Levado! La Azia Pacifika Maroko-Projekto Entreprenita fare de Eihe Steel
- Kvalifika Renovigo Aprobita! Eihe Konstante Vastigas Tutmondan Merkatan Piedsignon
- EHSS Ŝtalo Struktura Livero por Flughavenoj & Stacioj
- Fokuso pri Tutmonda Disvolviĝo: Shandong Steel Structure Industry Association Sukcese Okazigas Spert-interŝanĝan Konferencon pri Industria Internaciigo
- EHSS Nur Gastigis la 8-an Forumon pri Altkvalita Disvolvado de Ŝandonga Ŝtalo kaj 2026 SSSIA Jarkonferencon en Qingdao kun Plena Sukceso
Lasu al mi mesaĝon