Esperanto
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Konfuzita pri Ŝtala Strukturo Kontraŭ-Korodo? Normaj Opcioj kaj Elektaj Gvidlinioj
Ŝtala strukturokontraŭ-korodo estas kerna por plilongigi la funkcidaŭron de konstruaĵoj. Korodprotektaj kabaloj varias laŭ malsamaj naturaj kaj servaj medioj. Ampleksa taksado devas esti farita por ambaŭ surfacaj preparoj kaj kontraŭ-korodaj mezuroj por tranĉi komencajn konstrukostojn kaj plilongigi la vivdaŭron de la konstruaĵo.
Ĉiuj specoj de konstruaĵoj estas submetataj al la efiko de korodaj medioj, kiuj estas klasifikitaj en malsamajn korodajn kategoriojn surbaze de servokondiĉoj.
|
Koroda Kategorio |
Tipa Medio |
|
C2 (Malalta) |
Sekaj enlandaj areoj, nevarmigitaj magazenoj |
|
C3 (Meza) |
Urbaj industriaj zonoj, ĝeneralaj fabrikoj |
|
C4 (Alta) |
Kemiaj plantoj, marbordaj industriaj areoj |
|
C5 (Tre Alta) |
Alta humidecaj industriaj zonoj, enmaraj marbordaj regionoj |
Malsamaj kontraŭ-korodaj skemoj devas esti elektitaj por trakti diversajn korodajn mediojn. Ne gravas, kiu solvo estas adoptita, surfaca preparado metas la fundamenton de koroda protekto kaj determinas ĉu la protekta tegaĵo povas plenumi kiel desegnite. Ĝenerale, sablado aŭ pafblovado estas aplikata por rustforigo de ŝtalstrukturaj laborrenkontiĝoj, kun minimuma pureca grado de Sa2.5, difinita kiel tre ĝisfunda eksplodpurigado. Krome, la originala rusta grado de ŝtalaj substratoj devas esti konsiderata. Krudmaterialoj kiuj ne povas plenumi la postulatan normon eĉ post surfaca traktado devas esti anstataŭigitaj aŭ forĵetitaj.
|
Dimensio |
Pafblovado |
Sabloblovado |
Pening Blasting |
|
Laborprincipo |
Metodo de mekanika potenco |
Pneŭmatika potenca metodo |
Pneŭmatika potenca metodo |
|
Efikeco |
Alta |
Relative malalta |
Pli malalta ol pafblovado |
|
Kosto |
Alta komenca investo, malalta longtempa kosto |
Malalta komenca kosto, alta laborkosto |
Inter pafblovado kaj sablado |
|
Media Agado |
Funkciita en enfermita spaco |
Inklina al amasa polvogenerado |
Pli bona ol sablado |
|
Fleksebleco |
Blindpunktoj ekzistas |
Taŭga por kompleksaj komponantoj |
Taŭga por malgrandaj kompleksaj komponantoj |
|
Aplikaj Scenaroj |
Laborpeco antaŭtraktado |
Finitaj komponantoj |
Surfaca plifortigo, malgrandaj kompleksaj komponantoj |
Post kompletigo de surfaca preparado, la sekva paŝo estas elekti la kontraŭ-korodan sistemon. Ŝpruciga pentrado kaj varmega galvanizado estas la du ĉefaj solvoj. Krome, pluraj pruvitaj maturaj kontraŭ-korodaj metodoj estas vaste adoptitaj en praktikaj projektoj:
(1) Vetera ŝtalo esence traktas korodajn aferojn, aplikeblajn al parta subĉielaŝtalaj strukturoj, tamen kun la malavantaĝoj de alta kosto kaj malbona aspekto.
(2) Termika ŝprucado (aluminia ŝprucado / zinka ŝprucado) liveras efikecon ekvivalentan al varmega galvanizado kaj prezentas pli bonan adapteblecon al komponentaj dimensioj, ideala por specialaj ŝtalmembroj kaj severe korodaj medioj.
(3) Katoda protekto dependas de elektrokemiaj kontraŭ-korodaj principoj, ĉefe aplikataj al ŝtalaj strukturoj subakve aŭ enterigitaj subteraj. Novigaj kunmetitaj protektaj sistemoj funkcias kiel alternativaj elektoj preter konvenciaj solvoj, kiel integraj kontraŭ-korodaj kaj fajrorezistaj tegaĵoj kaj grafenaj pezaj kontraŭ-korodaj tegaĵoj.
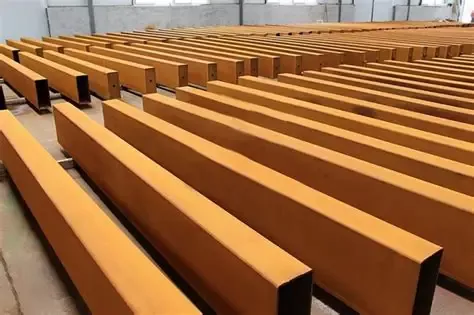
Plurtavola Ŝpruca Tegsistemo
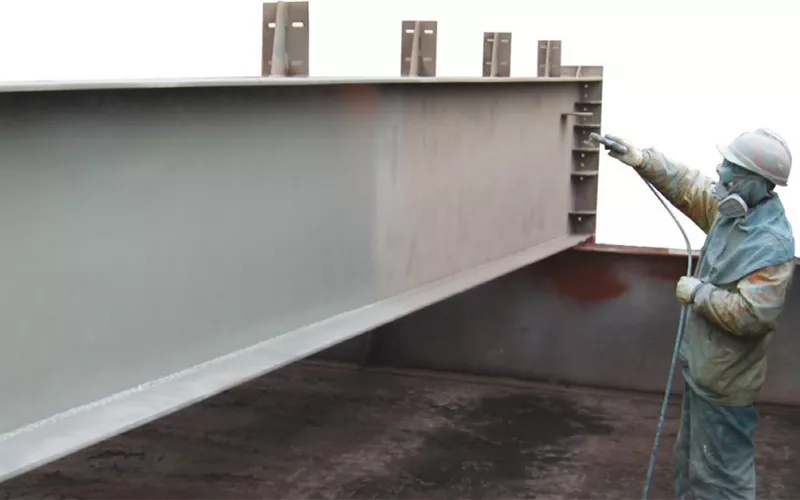
La kontraŭkoroda sistemo de ŝprucaĵkovraĵo por ŝtalaj strukturoj konstruas plurtavolajn protektajn tegaĵojn sur komponentaj surfacoj kun diferencigitaj funkcioj, kiuj estas plejparte dividitaj en tri tavolojn: primero, meza mantelo kaj supra mantelo. La enkonduko servas por adhero kaj rustprotekto. Epoksia zink-riĉa enkonduko kun zinka enhavo ne malpli ol 70% estas ofte uzata. Neorganika zink-riĉa enkonduko estas alternativo, tamen ĝia seka filmdikeco postulas striktan kontrolon. Meza mantelo de epoksia glima feroksido estas aplikata por la intera tavolo, kaj alifata poliuretana mantelo aŭ fluorokarbona mantelo estas adoptita kiel la fina mantelo. Ĉiuj proceduroj de la ŝpruciga sistemo devas esti finitaj en la sama fabriko por certigi stabilan laboron kaj fidindan kontraŭ-korodan agadon.
Galvanizado
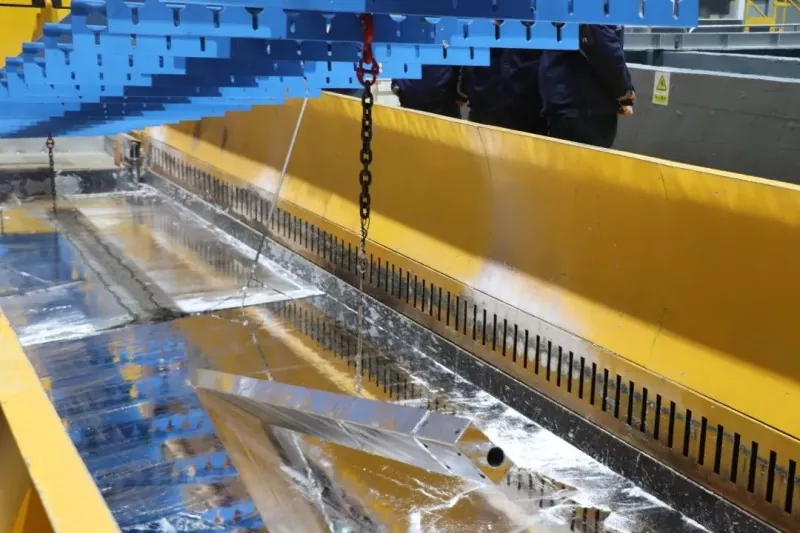
Galvanizado estas dividita en varmega galvanizado kaj elektro-galvanizado (ordinara galvanizado). Varmega galvanizado (plena nomo: varmega galvanizado) formas protektan zinkan tegaĵon mergante ŝtalon en fanditan zinkbanon. Ĝi havas dikan zinkan tavolon de 65μm ĝis 200μm. Kun elstara koroda rezisto, longa servodaŭro, firma adhero kaj simpla procezo, ĝi havas la malavantaĝon de mezbona aspekto kaj taŭgas por grandskalaj strukturaj komponantoj. Elektro-galvanizado de deponejoj zinka tegaĵo bazita sur elektrolizo principo. Ĝia zinka tavolo estas relative maldika, normale 20μm ĝis 30μm. Ĝi fanfaronas pri bona ornama efiko sed komplika produktada procezo, kiu aplikeblas al malgrandaj precizecaj partoj aŭ strukturoj postulantaj malpezan kontraŭ-korodan protekton.
Protekto kontraŭ korodo pormetiejoj pri ŝtalstrukturokomenciĝas per konfirmi la korodan kategorion de la mastruma medio, kompletigante kvalifikitan surfacan preparon kaj elektante la taŭgan kontraŭ-korodan solvon. Kiel profesia ŝtala fabrikisto, EHSS havas profundan majstradon de ĉiuj kontraŭ-korodaj procezoj kaj povas helpi vin elekti ŝparajn kaj alt-efikecajn korodajn protektajn sistemojn.
Rilataj Novaĵoj
- Kiel Elekti la Taŭgan Grandecon por Ŝtala Kadra Ĉevala Stala Konstruo?
- Surloka Ŝtala Struktura Asembleo + Integra Levada Konstrua Laborfluo + Ŝlosilaj Konsideroj
- Kial Elekti Duoblan Tavolon Antaŭfabrikita Ŝtala Kadra Domo-Konstruo por Moderna Vivo?
- Naŭ Ŝlosilaj Punktoj por la Dezajno kaj Konstruado de Ŝtalaj Fabrikaj Konstruaĵoj
- Kiel Ŝtalo Struktura Kokida Ŝedo Konstruo Povas Plibonigi la Administradon de Kokaĵbienoj?
- "Lokomotiv-Stilaj" Industriaj Konstruaĵoj: Ĉu la 3-etaĝa Oficejo devus esti Ŝtalo aŭ Betono?
Lasu al mi mesaĝon