Esperanto
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analizo de Ŝtalo Struktura Produktado-Teknologio
Ⅰ. Superrigardo
Fabrikado de ŝtalstrukturoestas la procezo de konvertado de dezajnodesegnaĵoj en fizikajn strukturajn komponentojn. Ĝia kerno estas prilabori ŝtalmaterialojn en kvalifikitajn ŝtalajn strukturajn membrojn konforme al dezajnaj postuloj per fabrikaj produktadproceduroj, konservante la sekciajn ecojn de ŝtalo esence senŝanĝaj.
La produktadoteknologio de ŝtalstrukturoj estas ĝenerale simila al tiu de mekanika fabrikado. Tamen, konsiderante ke ŝtalstrukturaj produktoj estas finfine kunvenitaj sur konstruejoj, ĝiaj procezoj metas pli grandan emfazon de precizeca kontrolo kaj preventado de deformado.
Ⅱ. Proceza Fluodiagramo de Ŝtala Produktado
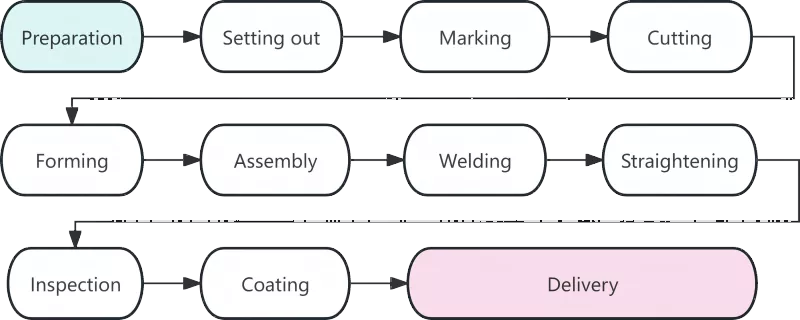
Ⅲ. Detala Analizo de Ĉiu Labora Procedo
|
Procezo |
Priskribo |
|
Materiala Preparado |
Materiala preparado markas la komencon de ŝtalstruktura fabrikado, kaj ĝia kvalito rekte influas ĉiujn postajn laborprocedurojn. La kernaj taskoj en ĉi tiu etapo inkluzivas materialan akcepton, rektigon kaj surfacpurigadon. Post kiam ŝtalaj materialoj alvenas al la fabriko, iliaj materialaj atestiloj estos kontrolitaj kontraŭ la realaj produktoj. Reinspektado pri kemia kunmetaĵo kaj mekanikaj trajtoj devas esti farita por ŝtaloj uzitaj en ĉefaj strukturaj komponentoj. Misformitaj ŝtaloj kaŭzitaj dum transportado devas esti rektigitaj per rulpremiloj aŭ hidraŭlikaj maŝinoj. Sperto montras, ke proksimume 80% de dimensiaj eraroj en malplenigo rezultas el nerektigitaj krudaĵoj. |
|
Lofting |
Lofting estas la unua kritika paŝo por precizeca kontrolo en ŝtalstruktura fabrikado. Sur diligentaj platformoj aŭ aranĝotabloj, teknikistoj desegnas plenskalajn komponentjuntojn kaj konturojn en proporcio de 1:1 laŭ desegnaj desegnaĵoj por difini la formojn de partoj. Krom kontrolado de desegnaj dimensioj, velda kuntiriĝo estu rezervita laŭ la postulo de koncernaj procezoj. Ĝenerale, permeso de 1 ĝis 1,5 milimetroj devas esti rezervita por ĉiu pugoveldo. |
|
Markado |
Ankaŭ konata kiel skribado, markado rilatas al la proceduro de uzado de ŝablonoj por marki truopoziciojn kaj maŝinprilaborliniojn por komponentkonturoj sur ŝtalaj platoj kaj sekcioj. La principo de "grandaj partoj unue, malgrandaj partoj poste" estas sekvata por maksimumigi materialan utiligan indicon. Per optimumigita aranĝo, la totala materiala utiliga indico povas atingi pli ol 85%, kaj ĝi eĉ povas superi 92% post nestado-optimumigo. |
|
Tranĉado |
Tranĉado estas la procezo disigi krudaĵojn en individuajn partojn laŭ markitaj linioj. La ĉefaj tranĉaj metodoj inkluzivas gastranĉadon, plasman tranĉadon kaj laseran tranĉadon. La ĝeneraligita apliko de nombra kontrolo-tranĉa teknologio plibonigis la precizecon kaj efikecon de ŝtalstruktura fabrikado. Kelkaj tranĉitaj surfacoj estas kvalifikitaj por rekta veldado sen sekundara randpretigo. |
|
Formante |
Ne-liniaj komponantoj kiel kurbaj traboj kaj fleksitaj tuboj devas esti formitaj per malvarma fleksado aŭ varma fleksado. Malvarma fleksado estas farita ĉe ĉambra temperaturo kaj aplikebla al oftaj kurbaj komponantoj. Por varma fleksado, ŝtaloj estas varmigitaj ĝis 900-1100 °C antaŭ fleksado, kiu estas adoptita por dikaj platoj aŭ komponantoj kun malgrandaj fleksaj radioj. |
|
Asembleo |
Asembleo signifas kombini prilaboritajn partojn kiel postulas desegnoj kaj provizore fiksi ilin per veldo. La norma asembleo procedo estas jena: Mueli splisajn kudrojn de flanĝaj platoj → Forigi svingojn sur retplatoj → Atingi precizan poziciigon per kunmuntmaŝino → Kompleta asembleo de unuflanka T-sekcia ŝtalo → Turnu la asembleon kaj fini ĝeneralan formadon. |
|
Veldado |
Veldado estas la kerna proceduro en ŝtalstruktura fabrikado kun altaj teknikaj postuloj kaj strikta kvalito-kontrolo. La ofte uzataj veldaj metodoj inkluzivas aŭtomatan subakvan arkveldadon, CO₂-gasan ŝirmitan veldon kaj ŝirmitan metalan arkveldadon. |
|
Rektiĝo |
Termika streso generita dum veldado kaŭzos komponan deformadon, kiu estos eliminita per rektiĝo por restarigi la originan geometrian formon. Oftaj rektigaj metodoj inkluzivas mekanikan rektigon, flamrektigon kaj kombinitan rektigon. Hejtado sur la sama pozicio ne devas esti farita pli ol tri fojojn, kaj trovarmiĝo estas strikte malpermesita. |
|
Inspektado |
Tra la tuta produktada procezo, inspektado funkcias kiel ŝlosila garantio por produkta kvalito. Etapa inspektado ĉefe kovras krudmaterialan inspektadon, enprocezan inspektadon kaj post-veldan inspektadon. Mortigaj difektoj kiel ekzemple fendetoj kaj nekompleta fuzio ne estas permesitaj ene de veldoj. |
|
Tegaĵo |
Tegaĵo disponigas kontraŭ-korodan kaj fajroprotekton por ŝtalstrukturoj. La norma tegsistemo konsistas el tri tavoloj: zink-riĉa epoksia enkonduko, epoksia glima fera meza mantelo, kaj poliuretano aŭ fluorokarbona pinto. Fajrrezista tegaĵo devas esti aplikata en pluraj maldikaj manteloj. La ĉirkaŭa temperaturo por tega operacio devas esti ne pli malalta ol 5 °C, la relativa humideco ne superu 85%, kaj la surfaca temperaturo de ŝtalo devas esti almenaŭ 3 °C pli alta ol la rosopunkto. |
|
Livero de Fabriko |
Livero estas la fina paŝo de ŝtalstruktura fabrikado. Komponantoj kiuj trapasas la finan inspektadon estos asignitaj unikaj seriaj numeroj kaj markoj. Komponantoj devas esti kunigitaj en grupoj laŭ la sinsekvo de instalado. Lignaj blokoj aŭ kaŭĉukaj pakoj devas esti metitaj inter komponantoj por malhelpi tegaĵgratojn. |
IV. Evoluaj Tendencoj de Moderna Ŝtala Fabrikado-Teknologio
Moderna ŝtala strukturofabrikado estas ĉiam pli inteligenta kaj mekanizita por plibonigi produktadprecizecon kaj efikecon. Nombra kontrola teknologio, aŭtomata veldado, BIM-apliko kaj virtuala simulado por antaŭmuntado reprezentas la estontajn evoluajn tendencojn de la industrio.
Ŝtalstruktura produktado estas kompleta sistemo kun proksime ligitaj procezoj, altaj precizecaj postuloj kaj strikta kvalito-kontrolo. Ĉiu proceduro de aranĝo ĝis tegaĵo rekte influas la kvaliton de pretaj produktoj. Kun la disvastigita apliko de inteligentaj teknologioj, pli striktaj normoj estos adoptitaj por ŝtalstrukturoj, kondukante al plia plibonigo en produktokvalito.
Rilataj Novaĵoj
- Kiel Elekti la Taŭgan Grandecon por Ŝtala Kadra Ĉevala Stala Konstruo?
- Surloka Ŝtala Struktura Asembleo + Integra Levada Konstrua Laborfluo + Ŝlosilaj Konsideroj
- Kial Elekti Duoblan Tavolon Antaŭfabrikita Ŝtala Kadra Domo-Konstruo por Moderna Vivo?
- Naŭ Ŝlosilaj Punktoj por la Dezajno kaj Konstruado de Ŝtalaj Fabrikaj Konstruaĵoj
- Kiel Ŝtalo Struktura Kokida Ŝedo Konstruo Povas Plibonigi la Administradon de Kokaĵbienoj?
- "Lokomotiv-Stilaj" Industriaj Konstruaĵoj: Ĉu la 3-etaĝa Oficejo devus esti Ŝtalo aŭ Betono?
Lasu al mi mesaĝon